Physical AI · Analyse
Humanoiden-Serienfertigung: Wann aus Prototypen wirklich Industrieprodukte werden
Kurz gesagt: Fabrikkapazität, Produktionsausstoß, Auslieferung und produktiver Einsatz sind bei humanoiden Robotern vier verschiedene Zahlen, die 2026 in der Kommunikation der Branche systematisch vermischt werden. Von den sieben in diesem Beitrag geprüften Herstellern liefert nur AGIBOT eine unabhängig zitierte Auslieferungszahl; die übrigen kommunizieren Kapazitätsziele, Auftragswerte oder einen einzelnen Prototyp von der Linie. Echte Serie beginnt dort, wo die Kette von der Stückliste über Ausschuss und Endprüfung bis zur Abnahme beim Kunden lückenlos wird — nicht dort, wo eine Fabrik groß aussieht.
Kapazität ist nicht Produktion
Im März 2025 kündigte Figure AI mit BotQ eine Fabrik an, deren erste Ausbaustufe laut Unternehmensangabe bis zu 12.000 humanoide Roboter pro Jahr bauen können soll. Wenig später nannte Agility Robotics für seine Fabrik RoboFab eine Spitzenkapazität von mehr als 10.000 Einheiten jährlich. Im Juni 2026 meldete der chinesische Hersteller AGIBOT den 15.000sten Roboter von seiner Fertigungslinie. Im September 2026 lief bei XPENG der erste Iron-Roboter von einer umgebauten Automobilfertigungslinie.
Vier Zahlen, vier Unternehmen — und keine einzige davon beschreibt dasselbe. Wer sie trotzdem nebeneinanderlegt, macht aus einer halbleeren Werkshalle über Nacht einen Markt mit zehntausenden Robotern.
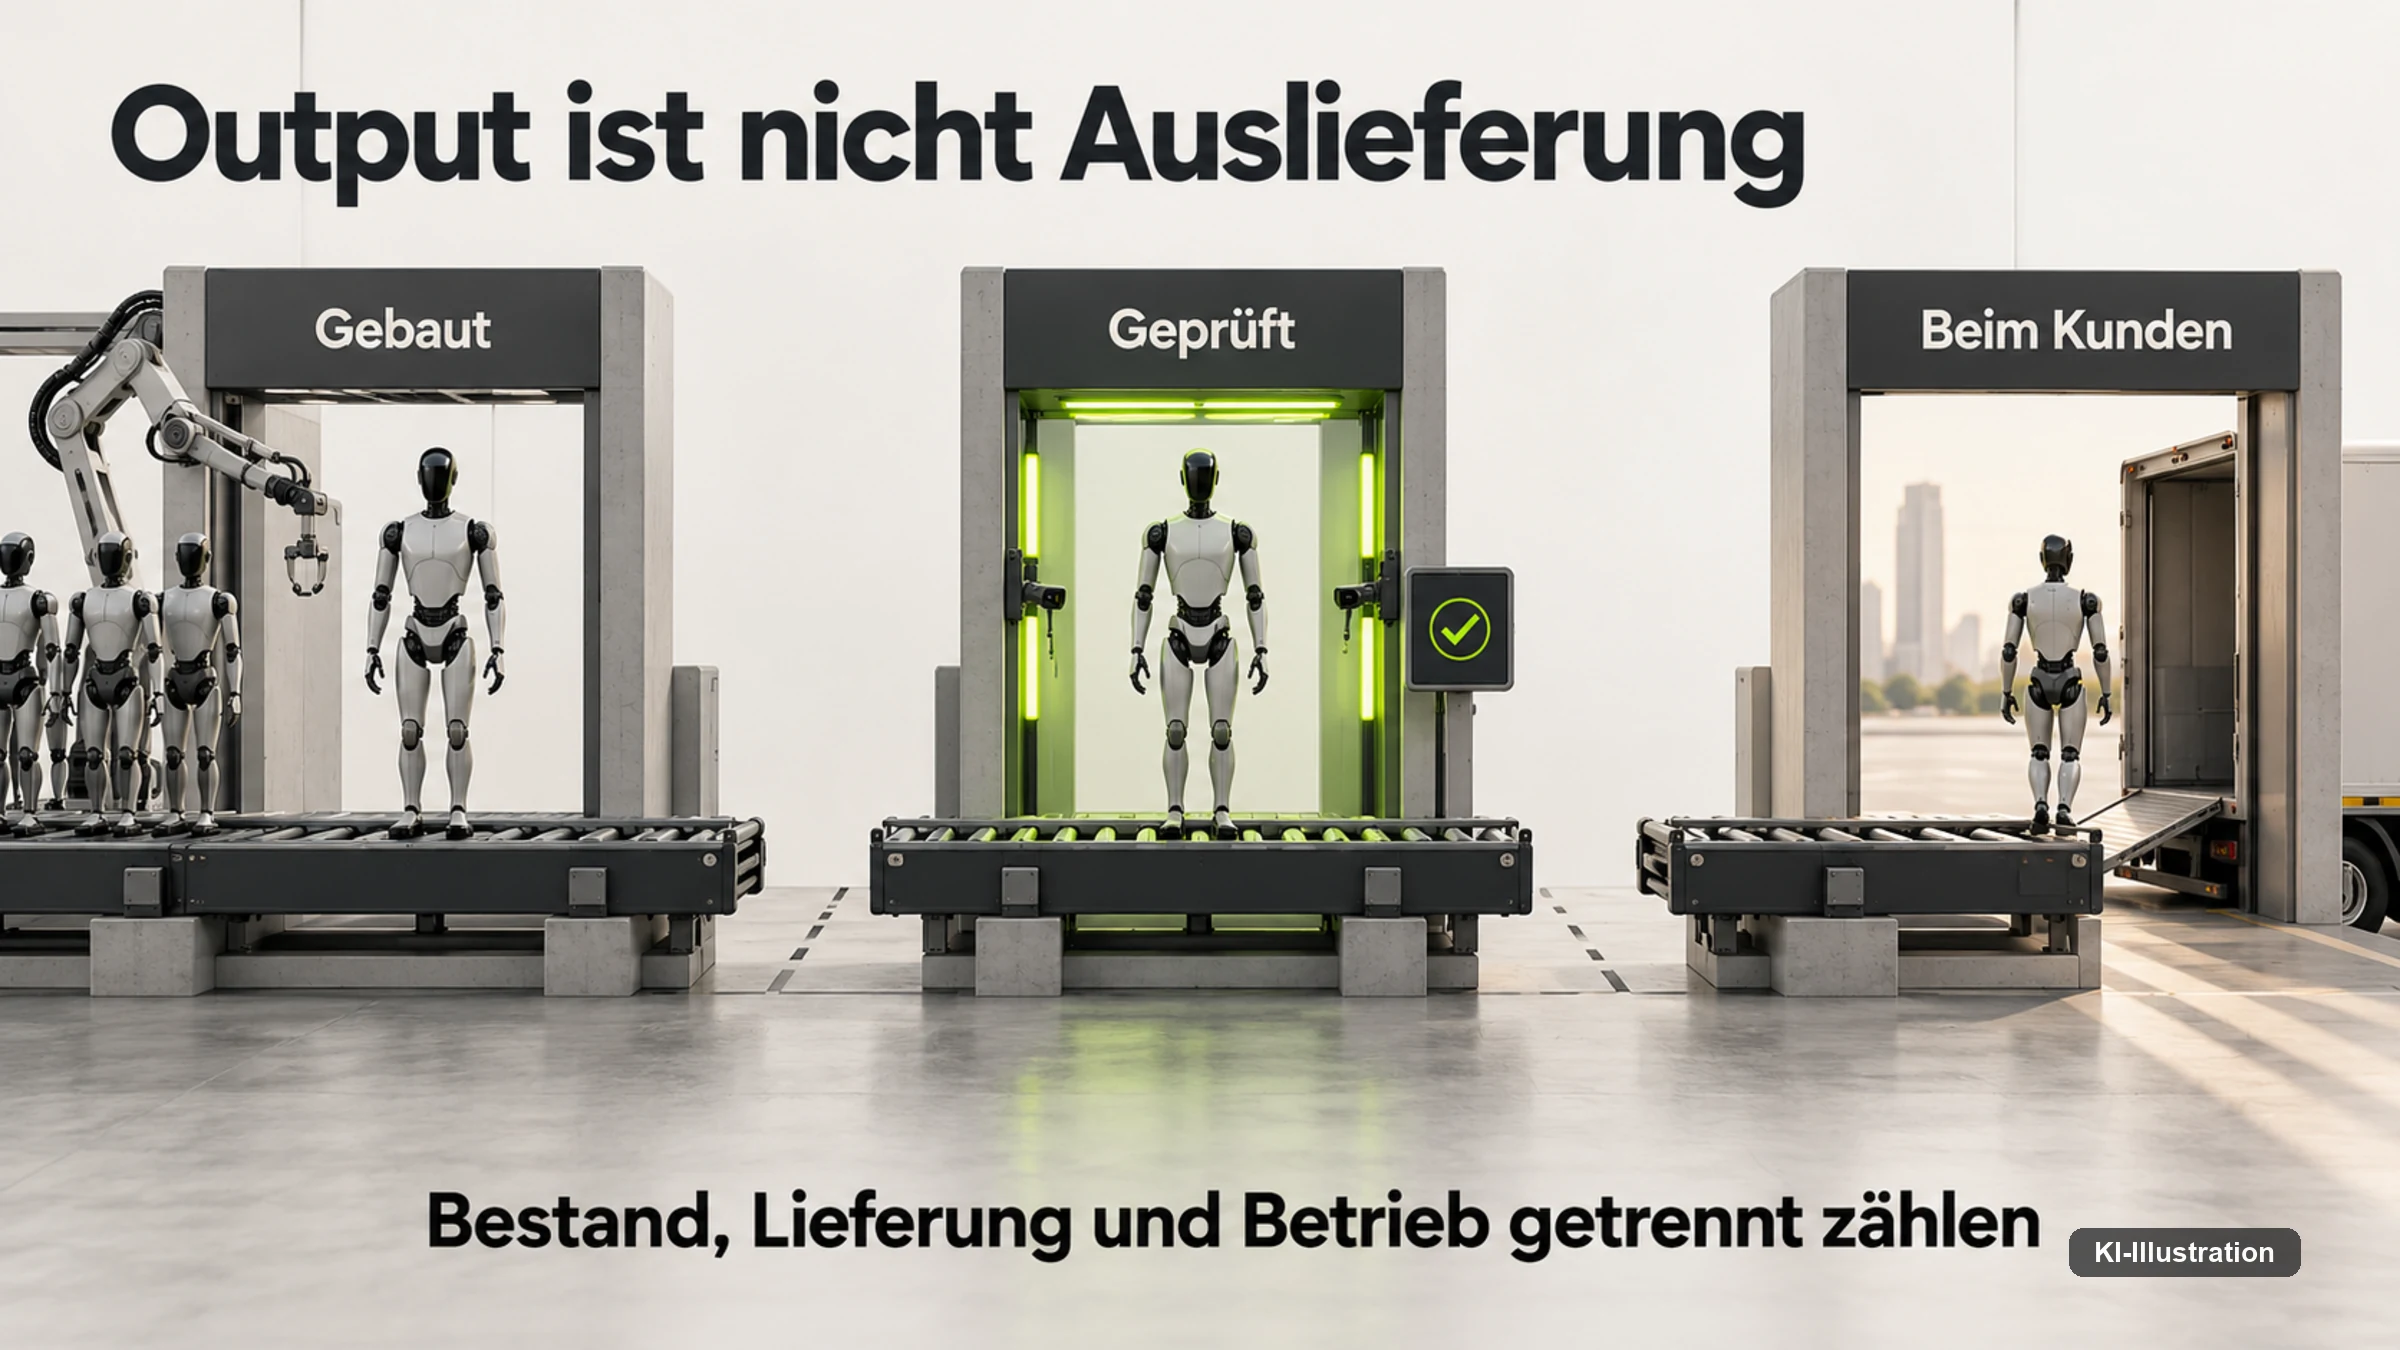
Fertigungskapazität ist die Zahl, die eine Linie unter Idealbedingungen theoretisch schaffen könnte. Produktion ist, was die Linie tatsächlich verlassen hat. Auslieferung ist, was beim Kunden ankam. Installation ist, was dort tatsächlich aufgebaut wurde, und produktiver Betrieb ist, was davon regelmäßig in einem realen Arbeitsprozess läuft. Zwischen der ersten und der letzten dieser Zahlen können bei einem jungen Produkt Welten liegen, und genau in dieser Lücke bewegt sich ein großer Teil der Herstellerkommunikation dieses Jahres.
Für einen Fertigungsstrategen, der Herstelleraussagen zu Produktionskapazität einordnen muss, reicht die Schlagzeile allein nicht aus. Sie brauchen eine Methode, mit der sich eine Kapazitätsansage von einem belegten Output unterscheiden lässt, und einen Maßstab, an dem sich sieben unterschiedliche Fertigungsstrategien vergleichen lassen. Beides liefert dieser Beitrag: eine siebenstufige Begriffskette und ein Reifegradraster, das anschließend auf die sieben wichtigsten Fälle angewendet wird — nicht als Rangliste, sondern als Diagnose.
Das ist keine akademische Spitzfindigkeit. Wer eine Kapazitätsansage für einen Marktanteil hält, kalkuliert mit einer Zahl, die es in der Realität noch nicht gibt. Und wer als Hersteller selbst die Grenze zwischen Ankündigung und Auslieferung verwischt, verschiebt das Risiko nur auf einen späteren Zeitpunkt — meist auf den Moment, in dem ein Großkunde nach der zehnten statt der ersten funktionierenden Einheit fragt.
Die sieben Stufen zwischen Ankündigung und Werkbank
Um Kapazität von Realität zu trennen, lohnt sich eine feste Begriffskette mit sieben Gliedern. Sie beginnt bei der reinen Konstruktionsgröße einer Fabrik und endet bei dem, was beim Kunden tatsächlich läuft.
| Stufe | Frage, die sie beantwortet | Beispiel aus diesem Feld |
|---|---|---|
| 1. Nameplate Capacity | Was könnte die Linie unter Idealbedingungen maximal produzieren? | Figure: bis zu 12.000/Jahr (Herstellerangabe, Kapazitätsarchitektur) |
| 2. Planned Capacity | Welche Kapazität soll nach weiteren Ausbauschritten entstehen? | Agility: Vollausbau > 10.000/Jahr (Herstellerangabe) |
| 3. Actual Output | Wie viele vollständige Einheiten haben die Linie tatsächlich verlassen? | AGIBOT: 15.000ster Roboter, Juni 2026 |
| 4. Shipments | Wie viele Einheiten wurden an Kunden oder Partner versandt? | AGIBOT: 5.168 Auslieferungen 2025, laut Omdia-Zitat |
| 5. Delivery / Acceptance | Hat der Kunde das System physisch übernommen und abgenommen? | für keinen der sieben Fälle öffentlich beziffert |
| 6. Installed Base | Wie viele Systeme sind tatsächlich aufgebaut? | für keinen der sieben Fälle öffentlich beziffert |
| 7. Productive Fleet | Wie viele arbeiten regelmäßig in einem realen Arbeitsprozess? | für keinen der sieben Fälle öffentlich beziffert |
Je weiter eine Zahl in dieser Kette hinten steht, desto seltener wird sie veröffentlicht — und desto aussagekräftiger ist sie. Nameplate Capacity ist eine Bauplanzahl. Actual Output und Shipments sind die ersten beiden Werte, die überhaupt belegen, dass Roboter die Fabrik verlassen haben, und selbst sie sagen noch nichts über den Betrieb beim Kunden.
Diese Kette bildet den Rahmen für alles Weitere in diesem Beitrag. Jede der sieben untersuchten Fabriken wird daran gemessen, wie weit sie in dieser Kette tatsächlich belegt ist, nicht daran, wie groß ihre Ankündigung klang.
Warum humanoide Roboter schwerer zu industrialisieren sind als Autos
Ein klassischer Industrieroboterarm ist mechanisch komplex, aber sein Design ändert sich selten mehrmals im Jahr grundlegend. Humanoide Systeme entwickeln sich 2026 dagegen an vielen Fronten gleichzeitig: Getriebe, Hände, Batterie, Sensorik, Rechenplattform und die zugrunde liegenden KI-Modelle verändern sich oft im Monatstakt. Das Produkt ist noch in Bewegung, während die Fabrik bereits skalieren soll — ein Zielkonflikt, den klassische Fertigung so nicht kennt, weil sie Stabilität braucht, während Robotikentwicklung von Iteration lebt.
Ein Prototyp darf sich täglich ändern, eine Serie kann das nicht, weil jede Teileänderung Lieferanten, Montagevorrichtung, Kalibrierung und Servicedokumentation gleichzeitig betrifft. Deshalb braucht Serienfertigung einen zumindest zeitweise kontrollierten Designstand, den sogenannten Design Freeze — nicht als Verbot weiterer Verbesserung, sondern als Pflicht, jede Änderung zu versionieren und reproduzierbar zu machen. Welche Unterlagen ein Team schon vor diesem Design Freeze prüfen sollte, damit ein zweites Team den Prototyp überhaupt reproduzieren kann, behandelt ein eigener Beitrag zur Übergabe vom Prototyp zum Produkt.
Zwei Roboter mit identischer Modellbezeichnung können unterschiedliche Motoren, Encoder oder Batteriemodule enthalten, wenn sie aus verschiedenen Fertigungsständen stammen. Eine neue Steuerungssoftware kann auf der einen Handrevision zuverlässig laufen und auf einer anderen nicht, und ein Ersatzteil kann mechanisch passen, ohne elektrisch kompatibel zu sein. Serie verlangt deshalb Rückverfolgbarkeit nicht nur über die Seriennummer des Gesamtgeräts, sondern über die Revisionsstände der kritischen Baugruppen selbst. Wie ernst die sieben untersuchten Hersteller diese Disziplin nehmen, entscheidet mehr über ihre Serienreife als jede Kapazitätszahl.
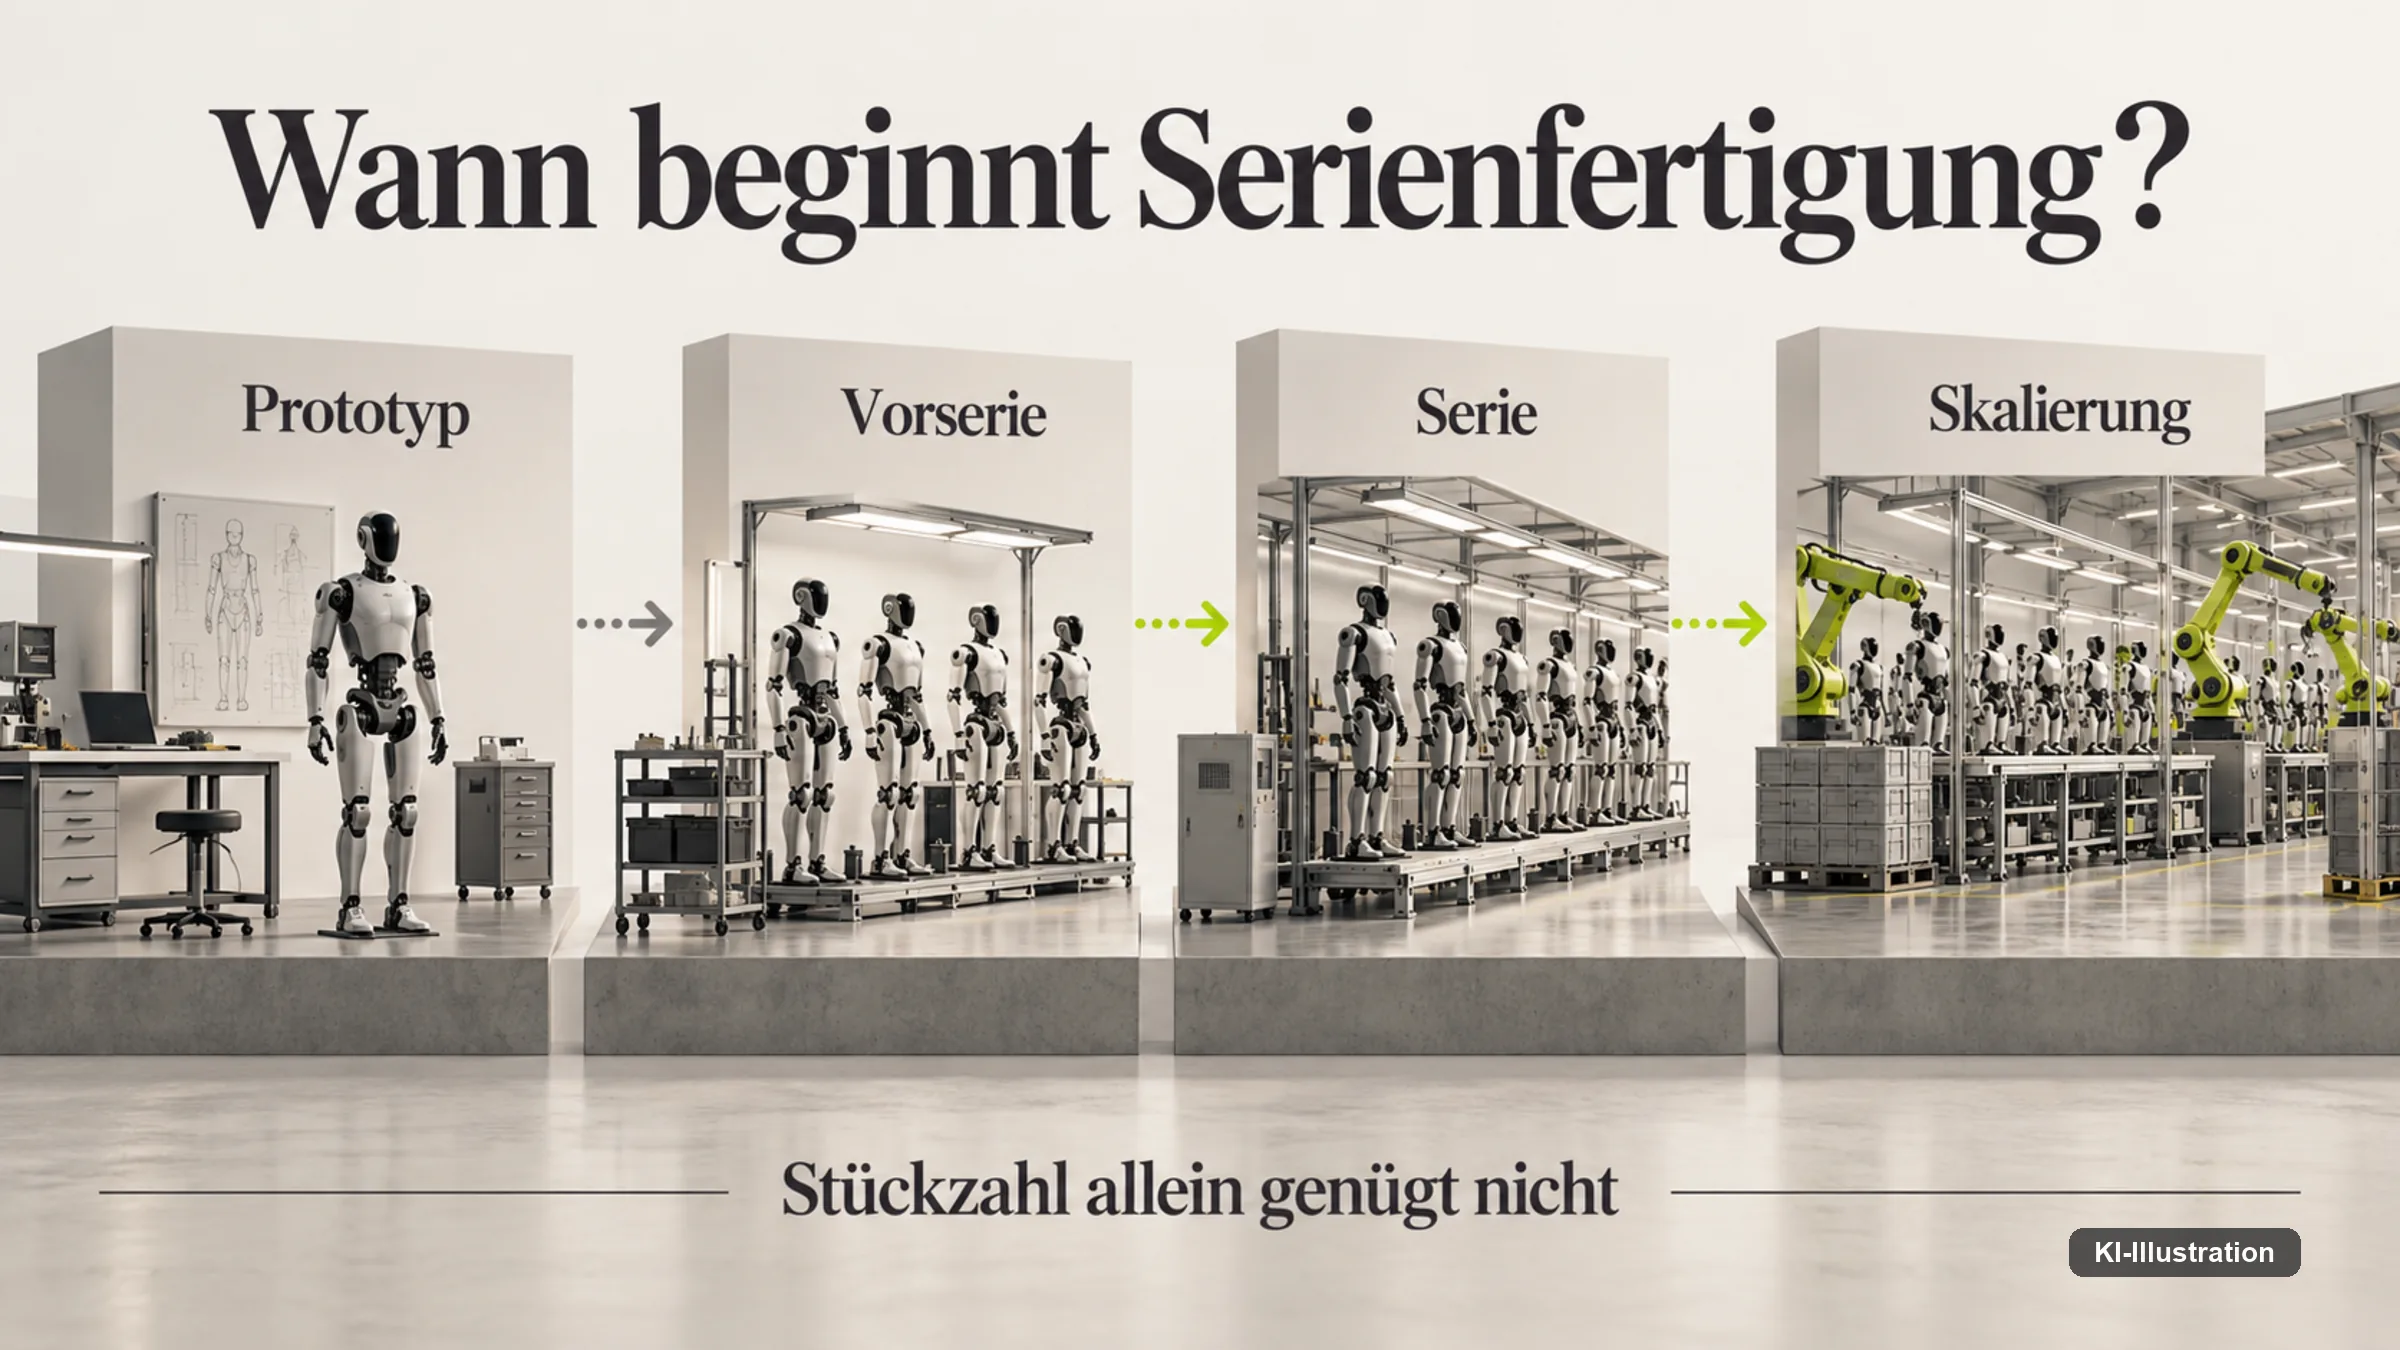
Das FluxLane-Reifegradraster M0 bis M6
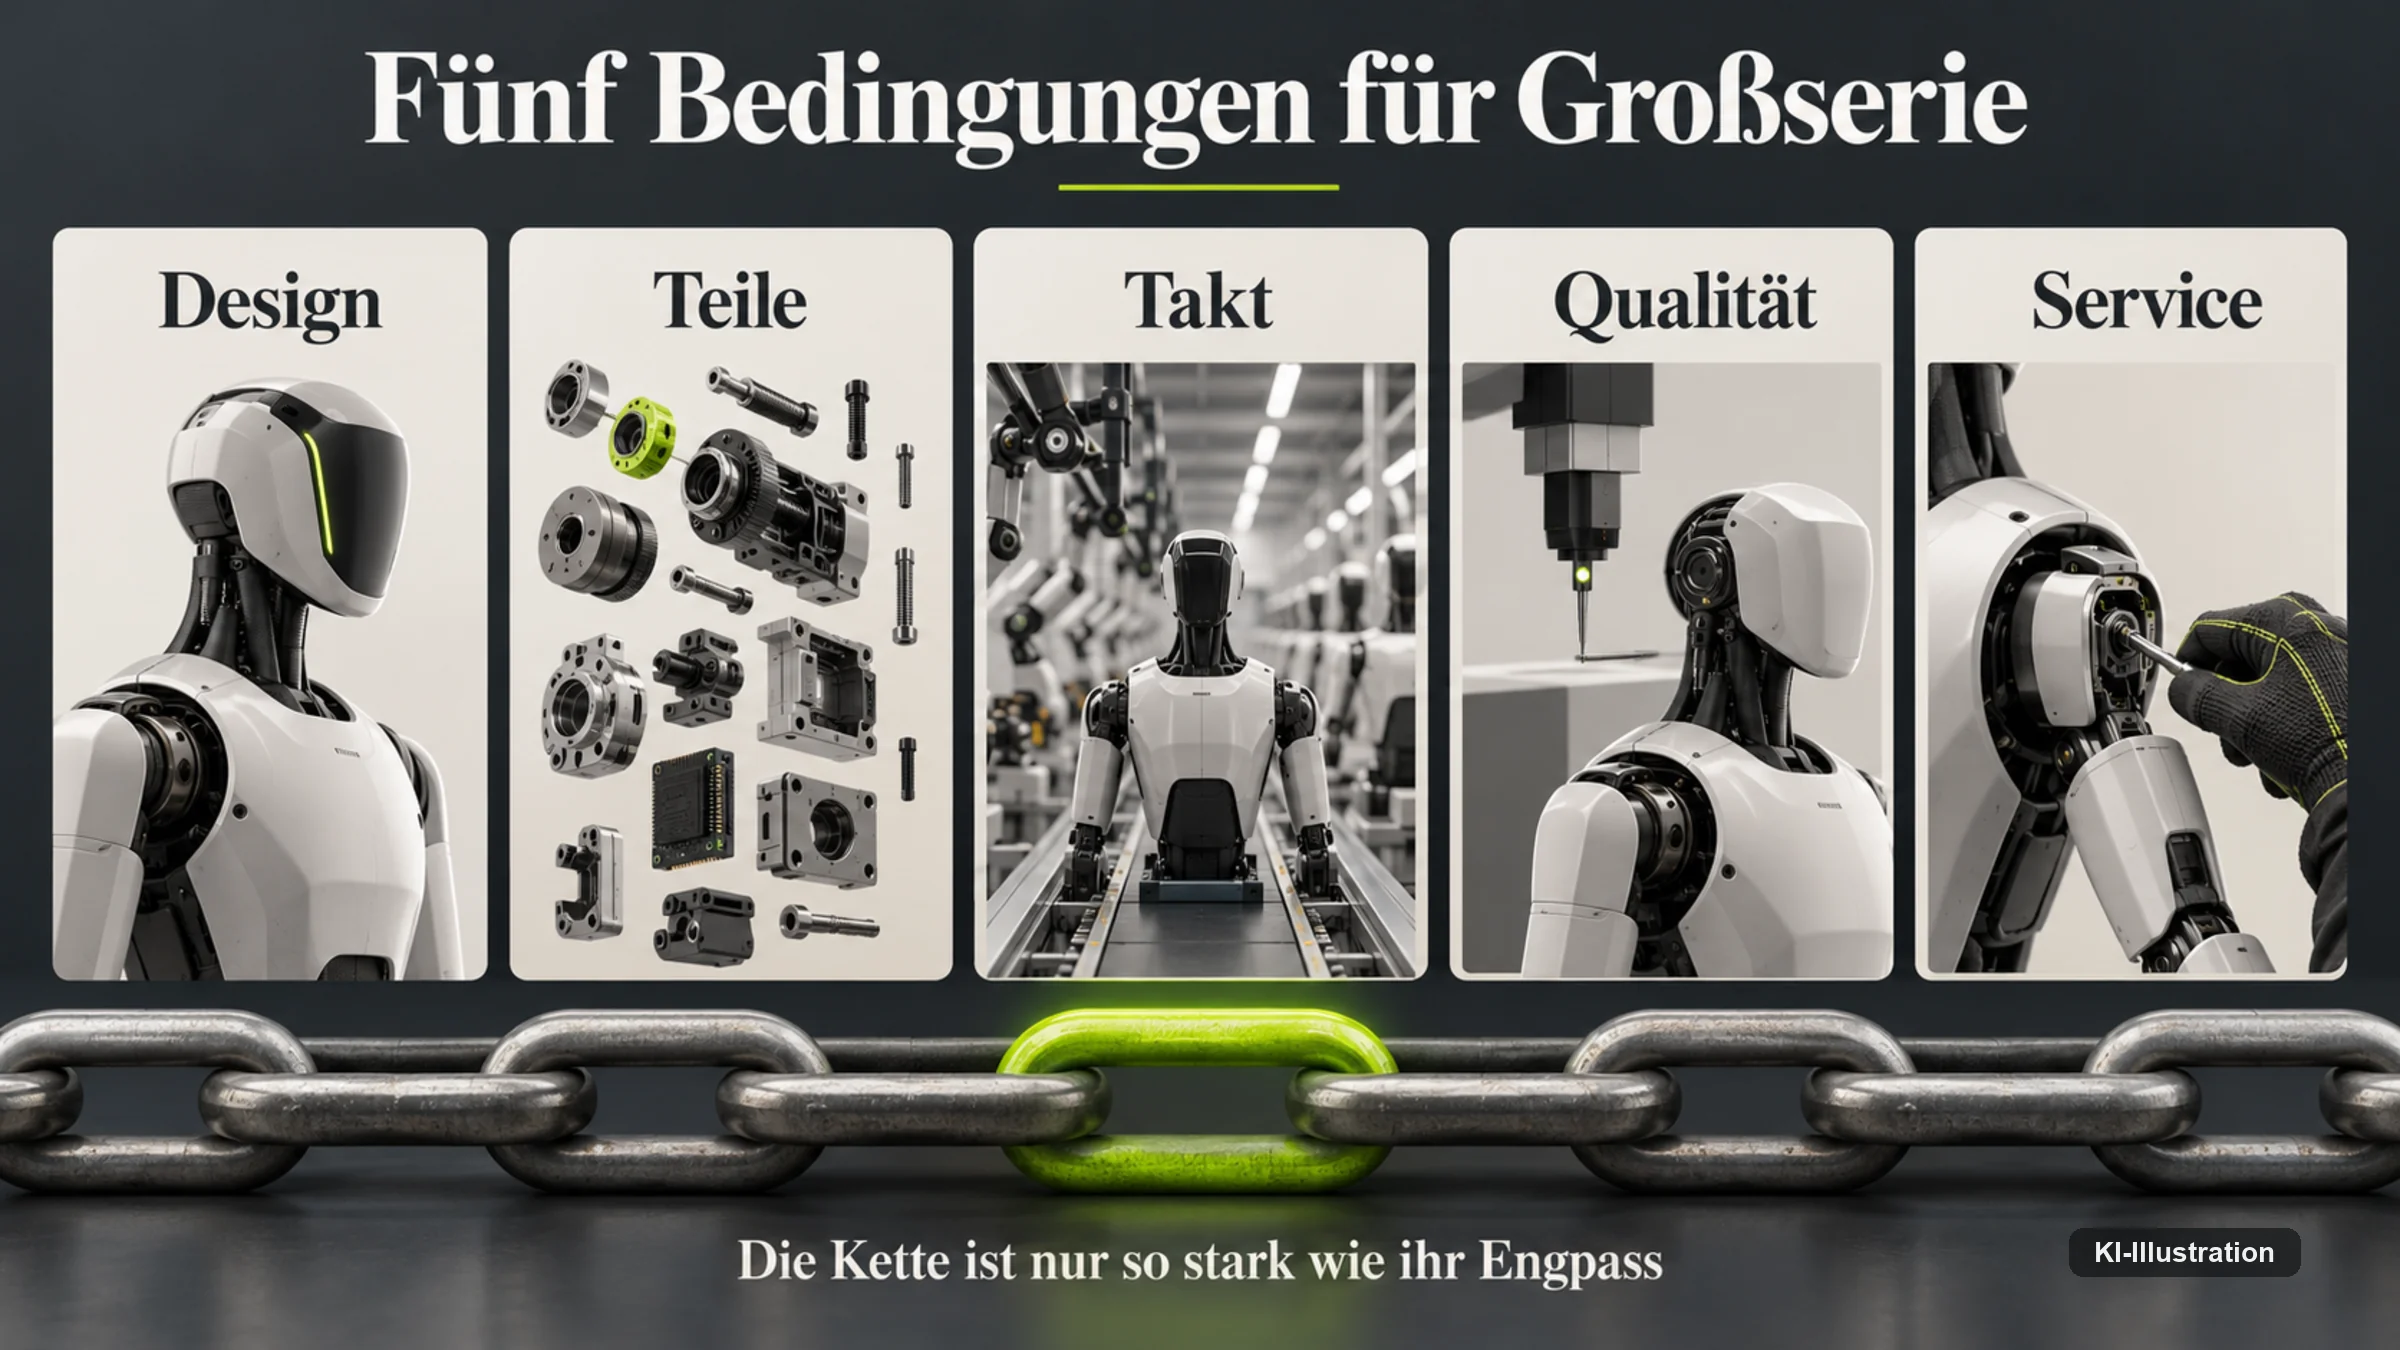
Um die sieben Fabriken vergleichbar zu machen, braucht es einen Maßstab, den keine der Kapazitätszahlen von selbst liefert. Wir verwenden dafür ein eigenes, redaktionelles Sieben-Stufen-Raster — keinen Industriestandard, sondern eine Ordnungshilfe, die im Rest des Beitrags konsequent auf jeden der sieben Fälle angewendet wird, bevor ein einziges Fabrikporträt beginnt.
| Stufe | Bezeichnung | Kennzeichen |
|---|---|---|
| M0 | Handgefertigter Prototyp | Einzelstücke, Ingenieure montieren, keine stabile Stückliste |
| M1 | Engineering-Batch | kleine Serie, erste Arbeitsanweisungen, hoher manueller Nacharbeitsanteil |
| M2 | Pilotlinie | definierte Stationen, Lieferantenqualifizierung, erste Endprüfung |
| M3 | Wiederholbare Chargenfertigung | kontrollierte Revisionen, messbarer Ausschuss, regelmäßige Auslieferungen |
| M4 | Serienproduktion | stabiler Takt, vollständige Endprüfung, funktionierender Kundendienst |
| M5 | Hochvolumenserie | tausende Einheiten jährlich bei stabiler Ausbeute, mehrere qualifizierte Lieferanten je Kritikteil |
| M6 | Geschlossener Regelkreis industrieller Skalierung | Felddaten fließen zurück in Konstruktion und Fertigung, Output wird zu produktiver Flotte |
Für M5 und M6 reicht keine öffentliche Pressemitteilung. Sie setzen interne Kennzahlen voraus, die kein Hersteller im untersuchten Feld heute vollständig veröffentlicht: Ausschussrate je Station, Nacharbeitsstunden je Einheit, Lieferantenqualität in Fehlerteilen pro Million. Diese Lücke ist selbst ein Befund, kein Manko dieses Rasters — sie zeigt, wie jung das Feld tatsächlich ist, auch wenn einzelne Kapazitätszahlen längst nach Großserie klingen.
Auf dieser Grundlage folgen jetzt die sieben Fälle, jeder mit derselben Frage: Wo steht diese Fabrik wirklich, nicht wo ihre Pressemitteilung sie hinstellt?
Figure und BotQ: vertikale Integration ohne geprüften Output
Figure AI positioniert BotQ als vertikal integrierte Fabrik: Das Unternehmen entwickelt nicht nur den Roboter, sondern auch viele Schlüsselkomponenten und Fertigungsprozesse selbst. Die erste Ausbaustufe soll laut Unternehmensangabe bis zu 12.000 Einheiten pro Jahr fertigen können. Ein belegter Jahresausstoß in dieser Größenordnung liegt für die geprüften Quellen nicht vor — die Zahl beschreibt Fabrikarchitektur, nicht geprüften Output.
Der vertikale Ansatz hat eine nachvollziehbare Logik: Wenn Konstruktion und Fertigung eng gekoppelt sind, kann ein Montageproblem direkt an die Entwicklung zurücklaufen. Er verlangt aber auch Fähigkeiten, die ein Robotik-Startup normalerweise nicht mitbringt. Lieferantenqualität, Fertigungstechnik, Materialplanung und Rückverfolgbarkeit gehören dazu, und keine davon erzeugt ein virales Video, aber jede entscheidet über die fünftausendste Einheit.
Nach den öffentlich geprüften Angaben lässt sich BotQ bestenfalls als Pilotlinie mit Ambition auf Stufe M3 einordnen — unsere redaktionelle Einschätzung, kein Herstellerurteil. Die Architektur für höhere Stückzahlen steht, ein belegter, wiederholbarer Ausstoß in relevanter Größenordnung dagegen nicht. Die vollständige Modellgeschichte und aktuelle Spezifikationen führt das eigene Figure-03-Profil; dieser Abschnitt bleibt bei der Fabrikfrage, ob BotQ das einlösen kann, was die Kapazitätszahl verspricht.
Agility RoboFab: die Fabrik ist da, das Produkt wechselt gerade
Agility Robotics eröffnete RoboFab bereits 2023 auf 70.000 Quadratfuß und nannte damals eine Zielkapazität von mehr als 10.000 Einheiten jährlich bei Vollausbau, mit mehreren hundert Digits im ersten Produktionsjahr. Die aktuelle Unternehmensseite bestätigt diese Spitzenkapazität weiterhin und beschreibt modulare Arbeitszellen statt einer starren Transferlinie. Ein unabhängiger Bericht von Ende 2023 nannte für die Zeit bis dahin rund 100 gebaute Roboter seit Firmengründung — ein Hinweis darauf, wie groß der Abstand zwischen Werkskapazität und damaligem Ist-Bestand war.
Am 15. September 2026 stellte Agility mit Digit 5 die nächste Generation vor und bezeichnet sie als ersten Digit, der gezielt für kooperativ sicheren Betrieb in größerem Maßstab entwickelt wurde — nach eigener Aussage aber noch in Entwicklung, mit Funktionen, die sich ändern können. Ein Bericht von Business Insider nennt für Digit 5 eine allgemeine Verfügbarkeit erst ab 2027, daneben neun Kundenstandorte und Mehrjahresaufträge über mehr als 300 Millionen US-Dollar für die Vorgängergeneration.
Für die bisherige Digit-Generation ist eine wiederholbare Chargenfertigung mit echter Kundenhistorie plausibel — Stufe M3 in unserer Einschätzung. Mit Digit 5 beginnt dieser Reifeprozess für die neue Hardware spürbar wieder auf einer früheren Stufe, weil eine neue Generation Fertigungswissen nur teilweise mitnimmt. Modell- und Einsatzdetails zu Digit selbst liefert das eigene Digit-Profil; hier zählt allein, was RoboFab als Fabrik tatsächlich reproduzieren kann.
Apptronik und Jabil: Fertigung im Verbund statt in Eigenregie
Apptronik verzichtet auf den vertikalen Weg. Im Februar 2025 kündigte der Auftragsfertiger Jabil an, weltweiter Fertigungspartner für den Roboter Apollo zu werden. Jabil bringt dafür eine Struktur mit, die ein Robotikunternehmen kaum kurzfristig selbst aufbauen könnte — nach eigenen Angaben mehr als 100 Standorte, über 140.000 Beschäftigte, mehr als 38.000 Lieferanten und ein jährliches Einkaufsvolumen von rund 30 Milliarden US-Dollar.
Eine mit BotQ oder RoboFab vergleichbare jährliche Stückzahl für Apollo nennt keine der geprüften Quellen. Bemerkenswert ist dafür der geplante Regelkreis: Neu gefertigte Apollo-Einheiten sollen in denselben Jabil-Werken einfache, wiederkehrende Aufgaben wie Inspektion, Sortierung und Materialanlieferung übernehmen, sodass der Fertigungspartner zugleich zum ersten Testfeld wird. Ein Auftragsfertiger kann ein schlecht industrialisierbares Produkt allerdings nicht automatisch reparieren; er verstärkt einen guten Fertigungsentwurf, ersetzt ihn aber nicht.
Öffentlich lässt sich Apollo damit kaum über eine frühe Pilotlinie hinaus einordnen, vermutlich M1 bis M2 in unserer Lesart — die Fertigungsinfrastruktur ist stark, die eigene Ausbeute- und Stückzahlangabe fehlt aber vollständig. Wer die Roboterdaten selbst sucht, findet sie im Apollo-Profil; dieser Abschnitt fragt nur, was Jabil als Fertigungspartner tatsächlich beisteuert.
AGIBOT: der stärkste Output-Beleg im Feld
AGIBOT liefert unter den sieben untersuchten Fällen den konkretesten Produktionsnachweis. Am 28. Juni 2026 meldete das Unternehmen, dass der 15.000ste Roboter die Fertigungslinie verlassen habe, nach Meilensteinen bei 1.000, 5.000 und 10.000 Einheiten. Wichtig ist die Fußnote: Die 15.000 beziehen sich auf das gesamte Portfolio aus zweibeinigen Humanoiden, radgestützten Systemen und kleineren Robotern, nicht ausschließlich auf großformatige humanoide Roboter.
Interessanter als die absolute Zahl ist die Beschleunigung. Von 1.000 auf 5.000 Einheiten brauchte AGIBOT nach eigener Angabe rund ein Jahr, von 5.000 auf 10.000 nur noch drei Monate. Für 2025 nennt das Unternehmen unter Berufung auf den Marktforscher Omdia 5.168 ausgelieferte humanoide Roboter und einen Marktanteil von 39 Prozent — die bislang belastbarste Auslieferungszahl im gesamten Vergleichsfeld, auch wenn sie als Herstellerangabe mit Fremdquelle gilt und für diese Prüfung nicht unabhängig nachvollzogen werden konnte.
Eine derart fallende Zeit pro Verdopplung ist ein reales Zeichen von Fertigungslernkurve und rechtfertigt eine Einordnung auf Stufe M3 bis M4 in unserer Lesart — näher an Serienproduktion als jeder andere der sieben Fälle, auch wenn belastbare Ausbeute- oder Nacharbeitszahlen weiterhin fehlen. Portfolio und Produktdetails von AGIBOT trennt das eigene AGIBOT-Profil sauber auf; hier geht es ausschließlich um die Fertigungszahlen dahinter.
XPENG Iron: die Autofabrik-Methode am Anfang der Rampe
XPENG überträgt seine bestehende Automobilfertigung auf den Roboter Iron. Nach einem Reuters-Bericht vom 10. Juni 2026 übernahm der XPENG-Chef persönlich die neue Robotiksparte und nannte eine Serienfertigung bis Ende 2026 als Ziel. Am 8. September 2026 berichtete Investor’s Business Daily, dass der erste Iron die neue Produktionslinie verlassen habe; Kundenauslieferungen sind laut denselben Quellen erst für 2027 geplant.
Automobilfertigung bringt jahrzehntelange Erfahrung in Lieferantenqualität, Prozessdisziplin und Endprüfung mit — ein realer Vorteil gegenüber einem reinen Robotik-Startup. Ein humanoider Roboter unterscheidet sich aber grundlegend von einem Auto: Er besitzt zwanzig bis dreißig hochdynamische Gelenke, die dauerhaft ihre Kalibrierung halten müssen, einen bipedalen Gleichgewichtsregler und eine KI-Architektur, die sich im Jahrestakt fundamental verändert — drei Stresspunkte, die eine Autofabrik in dieser Form nicht kennt. Der erste Roboter von der Linie beweist deshalb vor allem, dass die Stückliste montierbar ist und die Endprüfung mindestens ein Exemplar freigeben kann; die schwierigen Fragen beginnen erst ab der hundertsten Einheit.
Damit steht Iron in unserer Einschätzung noch auf Stufe M1, am Übergang zur Pilotlinie — ein früher, öffentlich sichtbarer Startpunkt, aber kein Serienbeweis. Ausstattung und Marktrolle von Iron selbst behandelt das eigene Iron-Profil; dieser Abschnitt bleibt bei der Frage, was eine Autofabrik für einen humanoiden Roboter wirklich bedeutet.
Agile Robots: deutsche Fertigung, offene Stückzahl
Agile Robots bestätigte im Februar 2026, dass sein Roboter Agile ONE im eigenen Werk in Deutschland gefertigt wird. Nach einem dpa/Welt-Bericht vom November 2025 sollte die Serienfertigung am Standort Fürstenfeldbruck ab Anfang 2026 anlaufen, ohne genannte Stückzahl. Das Unternehmen verweist zusätzlich auf mehr als 20.000 installierte Robotiklösungen weltweit — diese Zahl bezieht sich jedoch auf das gesamte bisherige Automatisierungsgeschäft, nicht auf Agile ONE.
Diese Trennung ist wichtig, weil Portfolio-Erfahrung und Stückzahl beim Humanoiden zwei verschiedene Dinge sind: Ein etabliertes Robotikunternehmen kann jahrzehntelange Fertigungserfahrung mitbringen und trotzdem am Anfang der eigenen Lernkurve für humanoide Serienfertigung stehen. Für Industriekunden in Europa können ohnehin andere Faktoren als reine Stückzahl den Ausschlag geben — lokaler Service, Ersatzteilnähe und ein CE-Prozess im eigenen Rechtsraum zählen dazu.
Öffentlich belegbar ist eine funktionierende deutsche Fertigungsstätte, aber keine daran gekoppelte Stückzahl — in unserer Einordnung am ehesten Stufe M2, mit unbestätigtem Potenzial zu M3. Firmengeschichte und Portfolio von Agile Robots stehen im eigenen Unternehmensprofil; hier zählt nur der Fabrikstandort und was er über Serienreife aussagt.
UBTECH Walker S2: hoher Auftragswert, unklare Stückzahl
Nach den vorliegenden Angaben kommunizierte UBTECH für November 2025 den Beginn von Mass Production and Delivery des Walker S2, verbunden mit Bestellungen von mehr als 800 Millionen Renminbi. Die zugrunde liegende Primärquelle, eine PR-Newswire-Mitteilung, war bei dieser Prüfung nicht erreichbar; eine unabhängige Sekundärquelle datiert den eigentlichen Produktionsstart eher auf Anfang 2026. Diese Diskrepanz bleibt für diese Prüfung ungeklärt — möglich ist, dass Bestellankündigung und tatsächlicher Fertigungsstart zwei verschiedene Ereignisse waren.
Unabhängig vom genauen Datum gilt eine strukturelle Einschränkung: Ein Auftragswert in Renminbi lässt sich ohne bekannte Stückpreisstruktur nicht seriös in eine Einheitenzahl umrechnen. Ob hinter den 800 Millionen 800, 1.000 oder 2.000 Roboter stehen, ist aus den geprüften Angaben nicht ableitbar — jede Marktübersicht sollte Auftragswert deshalb konsequent von Stückzahl trennen.
Mit einem kommunizierten Serienstart, aber ohne belegbare Stückzahl und mit einer offenen Datumsfrage, ordnen wir Walker S2 vorsichtig auf Stufe M2 ein. Produktdetails zu Walker S2 selbst liefert das eigene UBTech-Profil; dieser Abschnitt bleibt bei Auftragswert und Stückzahlfrage.
Wo die sieben Hersteller im Reifegradraster stehen
Nebeneinandergestellt ergibt sich ein Bild, das keine einzelne Kapazitätsmeldung zeigen kann. Die Tabelle ist unsere eigene redaktionelle Einordnung auf Grundlage der öffentlich geprüften Angaben — kein Herstellerurteil und kein amtlicher Reifegrad, sondern eine Ordnungshilfe, die transparent macht, worauf sie sich stützt.
| Hersteller / System | Fertigungsmodell | Stärkster öffentlicher Beleg | Größte offene Lücke | FluxLane-Einschätzung |
|---|---|---|---|---|
| Figure / BotQ | vertikal integrierte Fabrik | Kapazitätsarchitektur angekündigt (12.000/Jahr) | kein geprüfter Jahresausstoß | M2–M3 |
| Agility / RoboFab | modulare Arbeitszellen | Fabrik existiert, Kundenhistorie der Vorgängergeneration | Digit 5 erneut in Entwicklung | M3 (Vorgänger) / M1–M2 (Digit 5) |
| Apptronik / Jabil | Auftragsfertigung im Verbund | Jabils globale Fertigungsstruktur (100+ Standorte) | keine eigene Apollo-Stückzahl | M1–M2 |
| AGIBOT | skalierte Mehrprodukt-Fertigung | 15.000ster Roboter; 5.168 Auslieferungen 2025 (Omdia-Zitat) | Portfoliozahl ≠ reine Humanoiden-Stückzahl | M3–M4 |
| XPENG / Iron | Automobil-Fertigungsmethode | erster Iron von der Linie (Sept. 2026) | keine Kundenauslieferung vor 2027 | M1 |
| Agile Robots / Agile ONE | eigenes Werk in Deutschland | Fertigungsstätte bestätigt | keine Stückzahl für Agile ONE | M2 |
| UBTECH / Walker S2 | eigene Fertigung mit Auftragsprogramm | Auftragswert über 800 Mio. RMB | Stückzahl und Startdatum ungeklärt | M2 |
Kein Hersteller in diesem Feld erreicht nach den geprüften Angaben Stufe M5 oder M6 — und keiner von ihnen behauptet das öffentlich. Am weitesten fortgeschritten ist nach dieser Lesart AGIBOT, weil eine fallende Zeit pro Produktionsverdopplung und eine zitierte Auslieferungszahl vorliegen. Am wenigsten belegt ist XPENG, dessen erster Roboter gerade erst die Linie verlassen hat.
Die Kennzahlen, die eine Pressemitteilung nie zeigt
Keine der sieben Fabriken veröffentlicht die Kennzahl, die über Wirtschaftlichkeit eigentlich entscheidet: den First Pass Yield, also den Anteil der Einheiten, die eine Montagelinie ohne Nacharbeit fehlerfrei verlässt. Bei zehn handgefertigten Prototypen ist ein Encoderfehler ein Ingenieurproblem. Bei 10.000 Robotern sind ein Prozent Fehlerrate bereits 100 Einheiten, und wenn jede Nacharbeit fünf Stunden kostet, addieren sich daraus 500 Fertigungsstunden für nur ein einziges Fehlerbild. Serienfertigung ist damit vor allem Statistik über tausende Einheiten, nicht die Leistung eines einzelnen gelungenen Roboters.
Ein humanoider Roboter braucht deshalb einen deutlich härteren End-of-Line-Test (EOL) — die Abschlussprüfung am Ende der Fertigungslinie — als ein klassisches Gerät: jede Gelenkachse, jeder Encoder, Kraftsensoren, Kameras, das Gehen selbst und die Sicherheitsabschaltung müssen unter echter Last geprüft werden, nicht nur im Leerlauf. Unterschätzt ist außerdem die Kalibrierung. Wenn die mechanische Montage acht Stunden dauert und die anschließende Kalibrierung ebenfalls acht, bringt eine doppelt so schnelle Montage kaum etwas, weil der Roboter weiterhin einen vollen Arbeitstag im Testfeld statt am Band verbringt. Genau deshalb wird Selbstkalibrierung, bei der der Roboter Referenzpunkte automatisch vermisst statt von einem Techniker eingemessen zu werden, zum eigentlichen Fertigungsmerkmal.
Viele Fehler zeigen sich zudem erst nach Betriebsstunden, nicht im ersten Funktionstest: Ein Stecker lockert sich nach Bewegung, ein Getriebe wird erst warm auffällig, eine Batterie zeigt Zellungleichheit erst unter Last. Burn-in — ein mehrstündiger, absichtlich alternder Belastungszyklus vor der Auslieferung — kostet deshalb Fertigungszeit, senkt aber potenziell Garantie- und Servicekosten deutlich. Dahinter steht die Bill of Materials (BOM), die Stückliste: Ein humanoider Roboter kombiniert hunderte bis tausende Bauteile über Aktuatoren, Getriebe, Sensorik, Rechner, Batterie und Kabelbaum, und ein einziger verspäteter Lieferant kann die komplette Linie stoppen. Wer zu früh zu viele Varianten parallel anbietet — eigenständig listungsfähige Produktausführungen, sogenannte Stock Keeping Units (SKU), etwa Standard-Hand, Dexterous Hand oder ein Outdoor-Paket —, vervielfacht Stückliste, Endprüfung und Ersatzteillager, bevor die Basisversion überhaupt stabil läuft.
Lieferqualität wird in Automobilindustrie und Elektronik traditionell in Parts per Million (PPM) gemessen, also in fehlerhaften Teilen pro einer Million gelieferter Stück; Humanoidenhersteller veröffentlichen solche Werte bislang kaum, obwohl sich Fehler bei tausend teilerelevanten Komponenten pro Roboter schnell addieren. Ein Manufacturing Execution System (MES) — ein Fertigungssteuerungssystem, das jede Station, jede Softwareversion und jeden Kalibrierwert mit der Seriennummer verknüpft — wird damit zur Voraussetzung für Serie, nicht zur Kür. Sobald Roboter im Feld arbeiten, zählen zwei weitere Werte: die mittlere Zeit zwischen Ausfällen (Mean Time Between Failures, MTBF) und die mittlere Reparaturzeit (Mean Time To Repair, MTTR), ergänzt um einen geregelten Rücksendeprozess für defekte Bauteile (Return Merchandise Authorization, RMA). Keiner der sieben untersuchten Hersteller veröffentlicht diese Zahlen vollständig — genau das ist die Lücke, die Stufe M5 in unserem Raster von Stufe M3 trennt.
Vom Werktor zum Betrieb: warum Ausliefern nicht Nutzen heißt
Ein fertig gebauter, sogar ausgelieferter Roboter kann trotzdem nur im Lager oder ungenutzt in einer Ecke der Kundenhalle stehen — das ist Fertigungsoutput, aber kein Marktbeweis. Kundenabnahme ist deshalb selbst ein Fertigungstor: Ein Industriekunde akzeptiert nicht nur ein Gehäuse, sondern Hardwarezustand, Softwarestand, Sicherheitsnachweis, Dokumentation und eine bestimmte Aufgabenleistung zusammen. Muss ein erheblicher Teil der ausgelieferten Einheiten erst vor Ort nachgearbeitet werden, war die Fabrik streng genommen noch nicht fertig, auch wenn die Auslieferungszahl bereits feststand.
Tausende ausgelieferte Einheiten erzeugen zwangsläufig tausende Wartungsfälle, selbst bei hoher Qualität. Serie verlangt deshalb Ersatzteilversorgung, Reparaturzentren, Außendienst und Fernwartung – Fragen, die bei einer Insolvenz des Herstellers besonders drängend werden –, bevor die Stückzahl wirklich in die Höhe geht — der Punkt, an dem viele Robotik-Startups feststellen, dass ein Roboter bauen und ein Roboterunternehmen betreiben zwei unterschiedliche Fähigkeiten sind. Bei Vermietmodellen wie Robots-as-a-Service verschärft sich diese Logik zusätzlich: Weil der Hersteller selbst für Verfügbarkeit und Reparatur haftet, trifft eine niedrige mittlere Zeit zwischen Ausfällen direkt die eigene Marge, was einen wirtschaftlichen Anreiz für bessere Fertigungsqualität schafft, den ein klassischer Einmalverkauf nicht in derselben Schärfe erzeugt.
Die höchste Stufe unseres Rasters, der geschlossene Regelkreis, entsteht erst, wenn Ausfälle aus dem Feld systematisch zurück in Konstruktion und Fertigung fließen: welche Bauteile im Betrieb tatsächlich verschleißen, welche Softwareversion mehr Eingriffe erzwingt, welche Hardwarerevision beim Kunden zuverlässiger läuft. Für keinen der sieben hier untersuchten Fälle lässt sich dieser Regelkreis anhand der öffentlichen Angaben nachweisen, was angesichts der frühen Fertigungsstufen der meisten kaum überrascht.
Mit steigender Stückzahl wird Rückverfolgbarkeit auch regulatorisch relevanter: Die europäische Maschinenverordnung 2023/1230 verlangt ab dem 20. Januar 2027 unter anderem eine lückenlose technische Dokumentation, und eine CE-Kennzeichnung bleibt dabei eine Herstellererklärung, kein unabhängiges Gütesiegel. Für Hersteller, die in die EU liefern wollen, wird die im vorigen Abschnitt beschriebene Rückverfolgbarkeit je Bauteil damit vom Fertigungsvorteil zur regulatorischen Pflicht.
Fazit: wann der tausendste Roboter langweilig wird
Der erste humanoide Roboter einer neuen Generation ist aufregend, der hundertste ein Fertigungsmeilenstein, und der tausendste sollte im Idealfall langweilig sein: gleiche Station, gleiche Arbeitsanweisung, gleiche Toleranzen, gleiche Tests, keine Ingenieursonderbehandlung mehr. Genau darin liegt echte industrielle Reife — nicht in der Größe der angekündigten Kapazität.
Von den sieben hier untersuchten Fällen kommt keiner öffentlich belegbar über eine frühe bis mittlere Fertigungsstufe hinaus. AGIBOT liegt nach den geprüften Zahlen am weitesten vorn, weil eine sinkende Zeit pro Produktionsverdopplung und eine unabhängig zitierte Auslieferungszahl vorliegen. Figure und Agility haben die Fabrikarchitektur für deutlich mehr gebaut, als sie bislang belegt ausgeliefert haben. Apptronik verlagert das Risiko auf einen erfahrenen Fertigungspartner, ohne eigene Stückzahlen zu nennen. XPENG steht mit dem ersten Roboter von der Linie noch am Anfang der Lernkurve, die Automobilerfahrung mitbringt, aber nicht ersetzt. Agile Robots und UBTECH zeigen jeweils einen funktionierenden Fertigungsansatz — den einen in Deutschland, den anderen mit hohem Auftragswert —, ohne dass sich daraus schon eine geprüfte Stückzahl ableiten lässt.
Für einen Fertigungsstrategen bedeutet das: Jede neue Kapazitätsmeldung dieser Branche verdient dieselbe Rückfrage, die diesem Beitrag zugrunde liegt — welche der sieben Stufen zwischen Ankündigung und produktivem Betrieb sie tatsächlich belegt, und welche sie nur andeutet. Die entscheidende Seriennummer ist nicht die erste. Es ist die, bei der niemand mehr einen Ingenieur neben die Linie stellen muss.
Bedeutet eine hohe Fabrikkapazität automatisch einen entsprechenden Output?
Nein. Kapazität beschreibt, was eine Linie unter Idealbedingungen theoretisch bauen könnte, nicht was sie tatsächlich gebaut hat. Bei Figures BotQ etwa steht die 12.000er-Zahl für die Fabrikarchitektur; ein geprüfter Jahresausstoß in dieser Höhe liegt für die geprüften Quellen nicht vor.
Welcher der sieben untersuchten Hersteller hat die belastbarste Auslieferungszahl?
AGIBOT, mit 5.168 ausgelieferten humanoiden Robotern für 2025 unter Berufung auf den Marktforscher Omdia. Es bleibt eine Herstellerangabe mit Fremdquelle, aber die konkreteste Auslieferungszahl im gesamten Vergleichsfeld.
Warum ist das Datum zum Produktionsstart von UBTECHs Walker S2 unsicher?
Die zugrunde liegende Primärquelle, eine PR-Newswire-Mitteilung mit dem Datum November 2025, war bei dieser Prüfung nicht erreichbar. Eine unabhängige Sekundärquelle datiert den eigentlichen Produktionsstart eher auf Anfang 2026, sodass die Diskrepanz offenbleibt.
Was unterscheidet Stufe M4 von Stufe M5 im FluxLane-Reifegradraster?
M4 (Serienproduktion) verlangt stabilen Takt, eine vollständige Endprüfung und funktionierenden Kundendienst. M5 (Hochvolumenserie) setzt zusätzlich tausende Einheiten pro Jahr bei stabiler Ausbeute sowie mehrere qualifizierte Lieferanten je kritischem Bauteil voraus — Werte, die keiner der sieben untersuchten Hersteller öffentlich vollständig belegt.
Warum lässt sich ein Auftragswert nicht direkt in eine Stückzahl umrechnen?
Weil dafür die Stückpreisstruktur bekannt sein müsste. Bei UBTECHs mehr als 800 Millionen Renminbi Auftragswert lässt sich aus den geprüften Angaben nicht ableiten, ob dahinter 800, 1.000 oder 2.000 Roboter stehen.
Warum kann eine neue Robotergeneration die Fertigungsreife zurücksetzen?
Weil neue Mechanik, Sensorik oder Software veränderte Kalibrierung, neue Lieferantenqualifikation und neue Endprüfroutinen erfordern. Bei Agility zeigt sich das am Übergang von der bisherigen Digit-Generation zu Digit 5, die laut Unternehmensangabe noch in Entwicklung ist.
Welche Kennzahl fehlt in den meisten Herstellermeldungen am deutlichsten?
Der First Pass Yield, also der Anteil fehlerfrei montierter Einheiten ohne Nacharbeit. Keiner der sieben untersuchten Hersteller veröffentlicht diesen Wert, obwohl er über die tatsächlichen Fertigungskosten mehr aussagt als jede Kapazitätszahl.
Ist eine hochautomatisierte Linie für junge Humanoiden-Serien immer die bessere Wahl?
Nicht zwingend. Solange sich das Produkt noch häufig ändert, können flexible, teils manuelle Arbeitszellen wirtschaftlicher sein, weil sich Werkzeuge und Arbeitsanweisungen schneller an eine neue Revision anpassen lassen als eine starre, automatisierte Transferlinie.
Was bedeutet Robots-as-a-Service für die Fertigungsqualität eines Herstellers?
Bei Vermietmodellen haftet der Hersteller stärker selbst für Verfügbarkeit und Reparatur. Eine niedrige mittlere Zeit zwischen Ausfällen (MTBF) trifft dadurch direkt die eigene Marge, was einen wirtschaftlichen Anreiz für bessere Fertigungsqualität schafft, den ein klassischer Einmalverkauf nicht in derselben Schärfe erzeugt.
Quellen & Stand: figure.ai (BotQ, Kapazitätsziel), agilityrobotics.com und agilityrobotics.com/company (RoboFab), IEEE Spectrum und Axios (Kapazität vs. Ist-Bestand 2023), Business Insider (Digit 5), investors.jabil.com und jabil.com (Apptronik/Jabil-Partnerschaft, Fertigungsstruktur), agibot.com (15.000ster Roboter, Ramp-Chronologie, Omdia-Zitat), Reuters und Investor’s Business Daily (XPENG Iron), agile-robots.com und Welt/dpa (Agile ONE, Fürstenfeldbruck), PR Newswire / UBTECH (Walker S2, Primärquelle bei dieser Prüfung nicht erreichbar) und ubtrobot.com. Herstellerangaben sind Bestangaben und an der Primärquelle zu prüfen. Das Reifegradraster M0–M6 ist eine redaktionelle FluxLane-Einordnung, kein Industriestandard und keine Herstellerbewertung. Diese Einordnung ist redaktionell und keine Rechts- oder Anlageberatung. Stand: 19. September 2026.